 Enseignes & impression grand format
La commande en 5 étapes
- Préparez le fichier. Un STL suffit, mais si possible, exportez en 3MF ou en STEP : ces formats conservent les unités et une géométrie plus précise. Un fichier par pièce, sauf si un ensemble doit être imprimé assemblé.
- Vérifiez les unités et les dimensions. Indiquez dans votre e-mail la dimension de l’objet fini, par exemple « largeur 84 mm ». C’est la protection la plus simple contre une erreur d’échelle.
- Décrivez l’usage. Intérieur ou extérieur, pièce vissée ou non, exposée à la chaleur dans une voiture, souple ou pas. Nous choisissons sur cette base le matériau et le remplissage.
- Indiquez la quantité et l’échéance. Cela détermine si nous imprimons tout en même temps sur plusieurs machines, et si une remise de série s’applique (env. 15 % de 10 à 50 pièces).
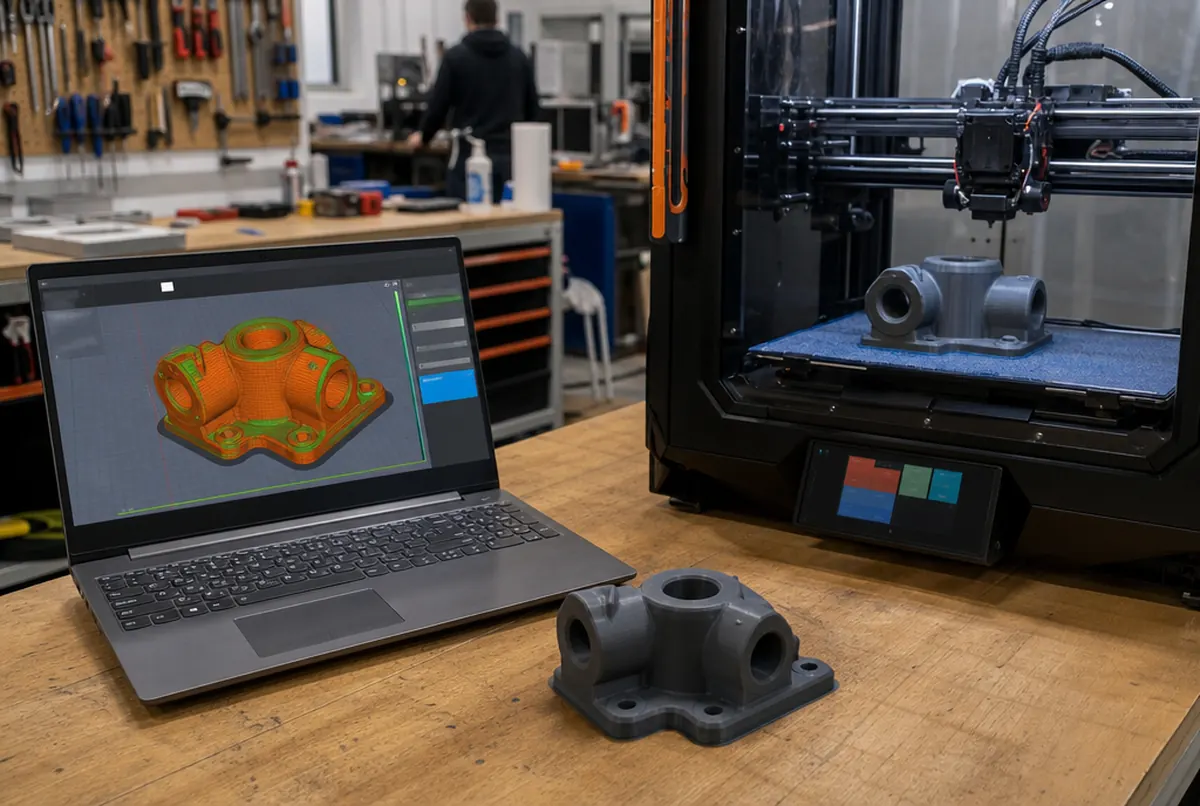
- Validez le devis. Une fois le modèle chargé dans le slicer, nous savons combien de temps durera l’impression et combien de matériau elle consommera. Vous recevez un montant HT et un délai ; après validation, nous imprimons.
Les fichiers s’envoient par e-mail, ou par lien de stockage en ligne s’ils sont volumineux. Envoyez le modèle avec la quantité et la matière, nous vous confirmons le prix.
STL, 3MF, STEP, OBJ : quel format envoyer
| Format | Contenu | Notre remarque |
|---|---|---|
| STL | maillage de triangles, sans unités | le plus courant ; indiquez toujours la dimension finale |
| 3MF | maillage + unités, couleurs, réglages | meilleur que le STL, moins d’erreurs d’échelle |
| STEP / STP | volume issu d’un logiciel de CAO | le meilleur pour les pièces techniques et les ajustements |
| OBJ | maillage, parfois avec texture | accepté, la couleur de texture ne se transfère pas à l’impression |
| Plan PDF / DWG, croquis, photo | pas de volume 3D | il faut réaliser le modèle : env. 44 € HT par heure de modélisation |
Quand le modèle vient d’un logiciel de CAO, nous demandons un STEP. Un maillage STL ne nous dit pas qu’un trou « devait » faire 8 mm pour un emmanchement serré ; le STEP le montre précisément, et pour les ajustements, cela fait la différence.
Les erreurs de fichier les plus fréquentes
La plupart des fichiers passent sans problème. Ceux qui reviennent au client ou demandent des corrections présentent en général l’un des problèmes suivants :
- Une mauvaise échelle. Un modèle conçu en pouces ou en mètres arrive 25 fois trop petit ou 1000 fois trop grand. D’où la demande systématique d’une cote de contrôle.
- Un maillage troué. Un modèle issu d’un logiciel graphique ou téléchargé sur internet a des parois non étanches, des normales inversées ou des volumes qui se chevauchent. Nous corrigeons les erreurs simples au contrôle ; les plus importantes demandent un modeleur.
- Des parois trop fines. Une paroi de 0,4 mm est belle à l’écran, mais la buse de l’imprimante n’en fera pas un élément solide. En impression courante, nous comptons un minimum d’env. 1 à 1,2 mm, davantage pour les pièces porteuses.
- Pas de jeu. Deux pièces qui doivent s’emboîter, conçues « à zéro » : après impression, elles n’entrent pas l’une dans l’autre. On ajoute en général env. 0,2 à 0,3 mm de jeu par côté, selon le matériau et l’orientation.
- Des détails plus petits qu’une couche. Un texte de 0,1 mm de haut ou un relief plus fin que la trace de la buse disparaîtra tout simplement.
- Un modèle composé de dizaines de volumes exportés ensemble : il faut les fusionner ou les séparer en pièces à imprimer.
Nous examinons chaque fichier avant impression. Si quelque chose ne va pas, nous vous écrivons ce qui pose problème et ce que coûterait la correction : nous n’imprimons pas à l’aveugle.
Ce que nous décidons avec vous avant l’impression
Le fichier ne dit pas tout. Quelques décisions influent à la fois sur le prix et sur la capacité de l’objet à remplir son rôle.
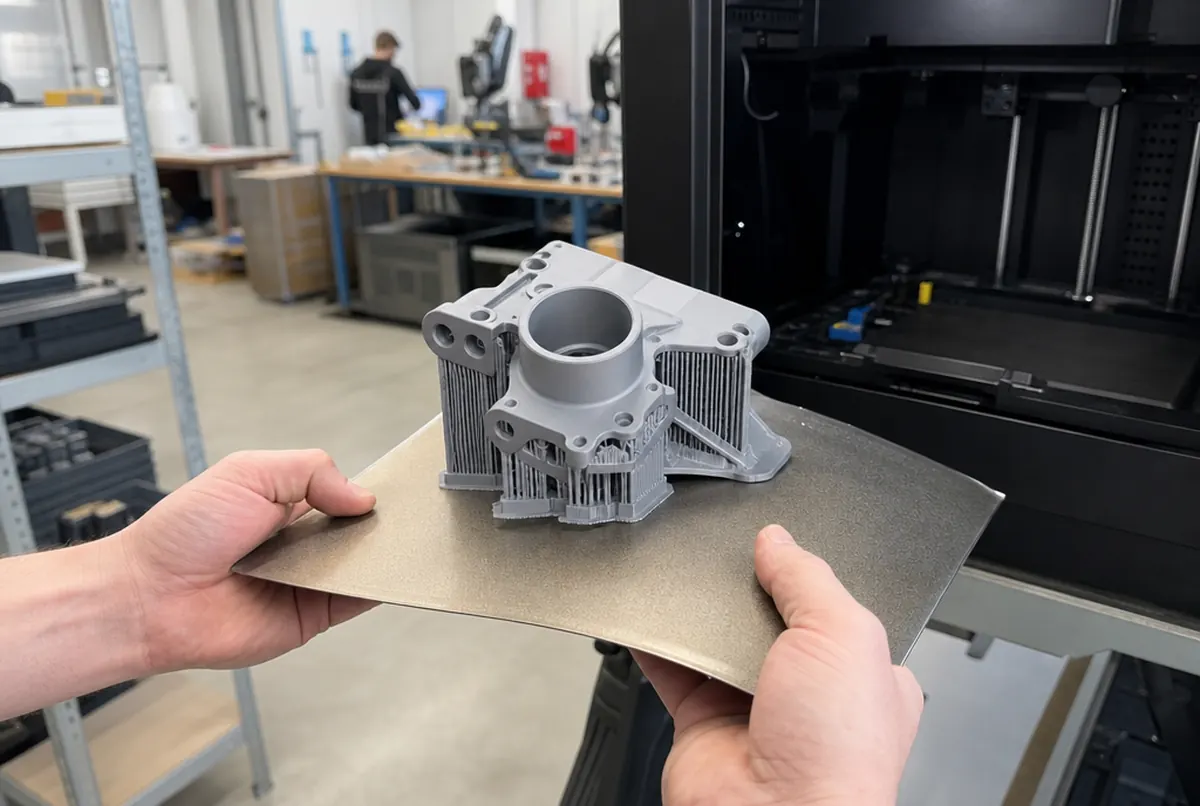
L’orientation sur le plateau. Une impression FDM est la plus faible entre les couches. Un support qui doit porter une charge est orienté pour que l’effort ne sépare pas les couches. Cela signifie parfois plus de supports et une impression plus longue, mais cela en vaut la peine.
Le remplissage et les parois. Pour une figurine ou une maquette, un remplissage de quelques dizaines de pour cent suffit. Pour une pièce mécanique, nous augmentons le nombre de périmètres : cela apporte plus de résistance qu’un simple « 100 % à l’intérieur ».
La hauteur de couche. Une couche plus fine donne une surface plus lisse et un temps plus long. Plus épaisse : plus rapide et moins cher, mais les stries se voient.
Le matériau. PLA pour l’intérieur et les prototypes, PETG quand la pièce doit être plus solide et supporter une température plus élevée, ASA pour l’extérieur, TPU quand elle doit fléchir. Détails dans le guide sur les matériaux d’impression 3D.
La finition. Impression brute avec supports nettoyés, ou ponçage, apprêt et peinture (env. 34 € HT par heure de finition).
Pas de fichier, ou un fichier incertain
Souvent, on n’a qu’une pièce cassée, un plan coté ou une photo. Deux options.
La première est la modélisation de zéro sur un logiciel de CAO : env. 44 € HT de l’heure. Un support ou un bouchon simple prend en général une à deux heures. Un boîtier avec clips ou une pièce à multiples ajustements, davantage.
La seconde est le scan 3D : quand l’objet a une forme complexe, organique, plus facile à scanner qu’à mesurer au pied à coulisse. Le scan doit ensuite être retravaillé par le modeleur, mais il fait gagner beaucoup de temps sur les géométries atypiques. Plus d’informations dans le guide scan 3D : à quoi sert-il.
S’il s’agit du prototype d’un nouveau produit et non de la copie d’une pièce existante, voyez aussi réaliser rapidement un prototype.
Une remarque pratique pour finir : si vous commandez une pièce qui doit s’adapter à autre chose et que vous n’êtes pas sûr des cotes, commandez d’abord une seule pièce. Le coût de l’essai est faible comparé à une série de vingt éléments trop serrés d’un millimètre. Pour les séries, c’est la procédure standard : première pièce à valider, puis le reste.