 Lichtreclame & grootformaat print
Bestellen in 5 stappen
- Maak het bestand klaar. STL volstaat, maar exporteer als het kan 3MF of STEP: die bewaren eenheden en nauwkeurigere geometrie. Eén bestand per onderdeel, tenzij iets als samenstelling geprint moet worden.
- Controleer eenheden en maat. Zet in uw mail welke maat het eindproduct moet hebben, bijv. 'breedte 84 mm'. Dat is de eenvoudigste bescherming tegen een schaalfout.
- Beschrijf het gebruik. Binnen of buiten, wordt het geschroefd, wordt het warm in een auto, moet het kunnen buigen. Op basis daarvan kiezen we materiaal en vulling.
- Geef aantal en deadline. Dat bepaalt of we alles tegelijk op meerdere machines printen en of de seriekorting geldt (ongeveer 15% bij 10–50 stuks).
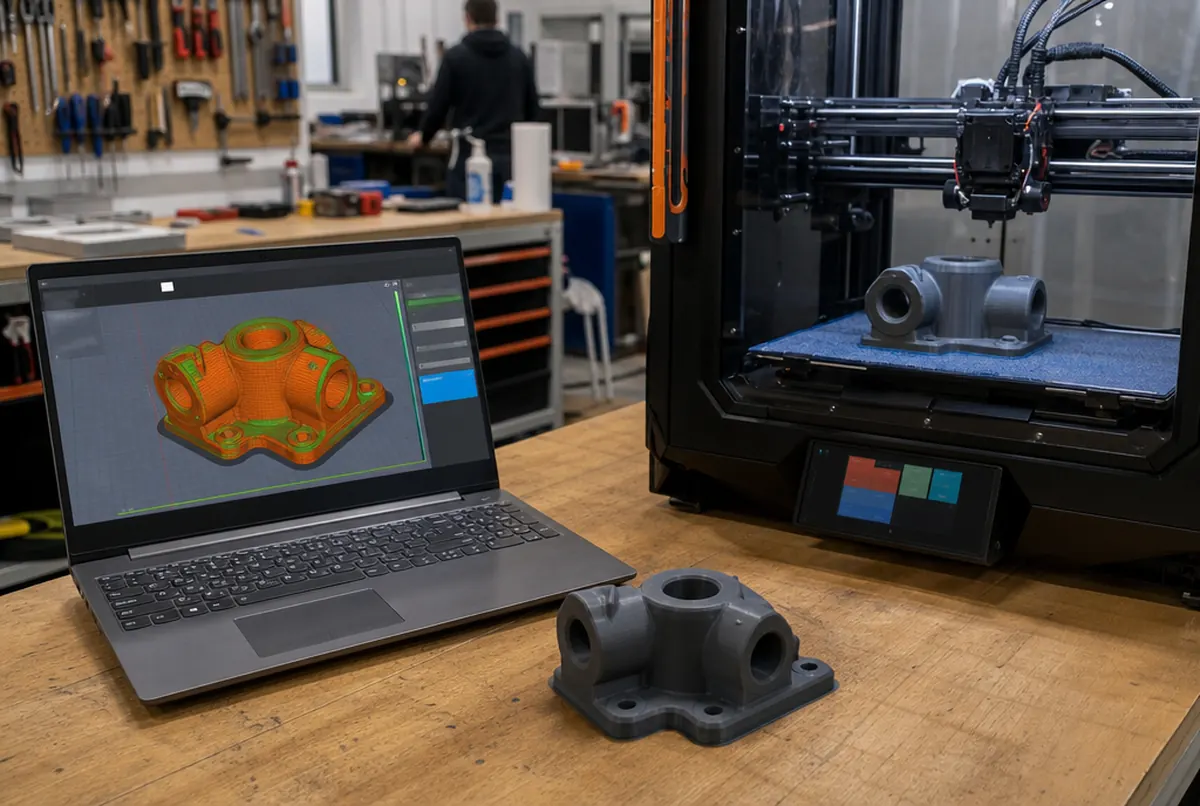
- Keur de offerte goed. Zodra het model in de slicer zit, weten we hoe lang de print duurt en hoeveel materiaal hij gebruikt. U krijgt een prijs excl. btw en een datum; na goedkeuring printen we.
Bestanden kunt u per mail sturen of via een cloudlink als ze groot zijn. Stuur het model met aantal en materiaal, dan bevestigen we de prijs.
STL, 3MF, STEP, OBJ: welk formaat u stuurt
| Formaat | Wat erin zit | Onze opmerking |
|---|---|---|
| STL | driehoeksnet, geen eenheden | het meest gebruikt; geef altijd de doelmaat op |
| 3MF | net + eenheden, kleuren, instellingen | beter dan STL, minder schaalfouten |
| STEP / STP | solid uit CAD-software | het best voor technische onderdelen en passingen |
| OBJ | net, soms met textuur | geaccepteerd; de kleur van de textuur komt niet mee in de print |
| PDF- / DWG-tekening, schets, foto | geen 3D-solid | er moet een model gemaakt worden: ca. € 45 excl. btw per uur modelleren |
Komt het model uit CAD-software, stuur dan graag STEP. Uit een STL-net kunnen we niet afleiden dat een gat een perspassing van 8 mm 'moest zijn'; in STEP is dat duidelijk, en bij passingen maakt dat verschil.
De bestandsfouten die we het vaakst zien
De meeste bestanden gaan zonder problemen door. Bestanden die terug naar de klant gaan of gerepareerd moeten worden, hebben meestal een van deze problemen:
- Verkeerde schaal. Een model ontworpen in inches of meters komt 25 keer te klein of 1.000 keer te groot binnen. Daarom vragen we altijd een controlemaat.
- Een lek net. Een model uit grafische software of van internet heeft open wanden, omgekeerde normalen of overlappende lichamen. Eenvoudige fouten herstellen we bij de bestandscontrole; grotere vragen een modelleur.
- Te dunne wanden. Een wand van 0,4 mm ziet er op het scherm goed uit, maar de printkop kan er geen duurzaam onderdeel van maken. Voor gewone prints gaan we uit van minimaal ongeveer 1–1,2 mm, meer voor dragende onderdelen.
- Geen speling. Twee onderdelen die in elkaar moeten passen en 'op nul' zijn ontworpen, gaan na het printen niet in elkaar. Meestal wordt er ongeveer 0,2–0,3 mm speling per kant toegevoegd, afhankelijk van materiaal en oriëntatie.
- Details kleiner dan een laag. Tekst van 0,1 mm hoog of een uitsteeksel dunner dan het spoor van de printkop verdwijnt gewoon.
- Een model van tientallen lichamen dat samen is geëxporteerd: dat moet worden samengevoegd of opgedeeld in printbare onderdelen.
We bekijken elk bestand vóór het printen. Klopt er iets niet, dan zeggen we wat en wat een reparatie kost; we printen niet blind.
Wat we vóór het printen samen met u beslissen
Het bestand zegt niet alles. Een paar beslissingen beïnvloeden zowel de prijs als of het object zijn werk doet.
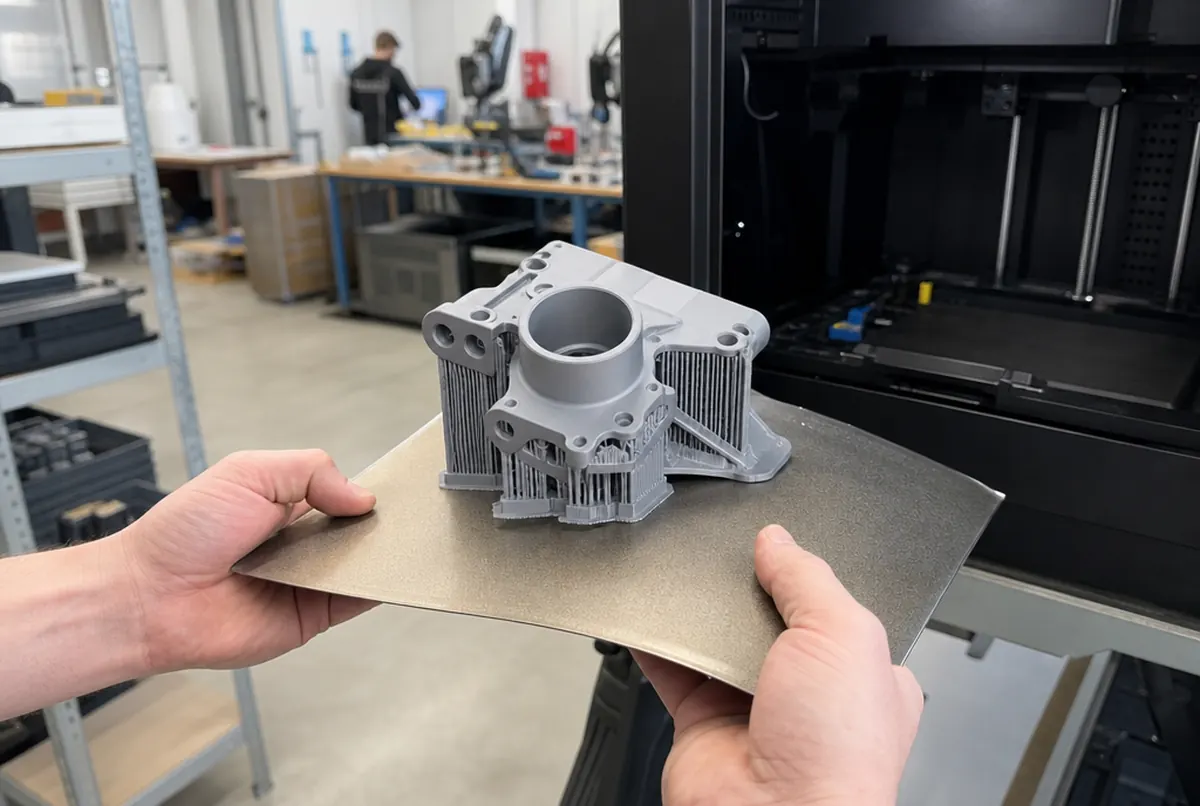
Oriëntatie op het bed. Een FDM-print is het zwakst tussen de lagen. Een beugel die belast wordt, oriënteren we zo dat de kracht de lagen niet uit elkaar trekt. Soms betekent dat meer support en een langere print, maar dat is het waard.
Vulling en wanden. Voor een figuur of maquette is een vulling van zo’n 10–20% genoeg. Voor een mechanisch onderdeel verhogen we het aantal perimeters: dat geeft meer sterkte dan alleen '100% vulling'.
Laaghoogte. Een dunnere laag geeft een gladder oppervlak en een langere printtijd. Een dikkere laag is sneller en goedkoper, maar de ribbels zijn zichtbaar.
Materiaal. PLA voor binnen en prototypes, PETG als het onderdeel taaier moet zijn en hogere temperaturen moet verdragen, ASA voor buiten, TPU als het moet buigen. Details in onze gids over materialen voor 3D-printen.
Afwerking. Een ruwe print met verwijderde support, of schuren, primeren en lakken (ca. € 34 excl. btw per uur afwerking).
Geen bestand, of een twijfelachtig bestand
Vaak heeft iemand alleen een kapot onderdeel, een bematen tekening of een foto. Dan zijn er twee routes.
De eerste is modelleren vanaf nul in CAD-software, voor ca. € 45 excl. btw per uur. Een eenvoudige beugel of dop is meestal een uur of twee. Een behuizing met kliksluitingen of een onderdeel met veel passingen duurt langer.
De tweede is 3D-scannen: als het object een complexe, organische vorm heeft en makkelijker te scannen is dan op te meten met een schuifmaat. De scan moet nog door een modelleur bewerkt worden, maar bij ongewone geometrie scheelt het veel tijd. Meer in 3D-scannen: waarvoor het handig is.
Gaat het om een prototype van een nieuw product in plaats van een kopie van een bestaand onderdeel, kijk dan ook bij snel een prototype maken.
Een praktische tip tot slot: bestelt u een onderdeel dat ergens op moet passen en weet u de maten niet zeker, bestel dan eerst één exemplaar. Een proefstuk kost weinig vergeleken met een serie van twintig onderdelen die een millimeter te krap blijken. Bij series is dat standaard: eerst één stuk ter goedkeuring, dan de rest.