 Rótulos e impresión gran formato
El pedido en 5 pasos
- Prepare el archivo. Un STL basta, pero si puede, exporte 3MF o STEP: conservan las unidades y una geometría más precisa. Un archivo por pieza, salvo que algo deba imprimirse como conjunto.
- Compruebe unidades y medidas. Indique en el correo qué medida debe tener la pieza terminada, por ejemplo «ancho 84 mm». Es la forma más sencilla de evitar errores de escala.
- Describa el uso. Interior o exterior, si se va a atornillar, si se calienta dentro de un coche, si debe ser flexible. Con eso elegiremos el material y el relleno.
- Indique unidades y plazo. De eso depende si imprimimos todo a la vez en varias máquinas y si corresponde el descuento por serie (aprox. 15 % con 10–50 uds.).
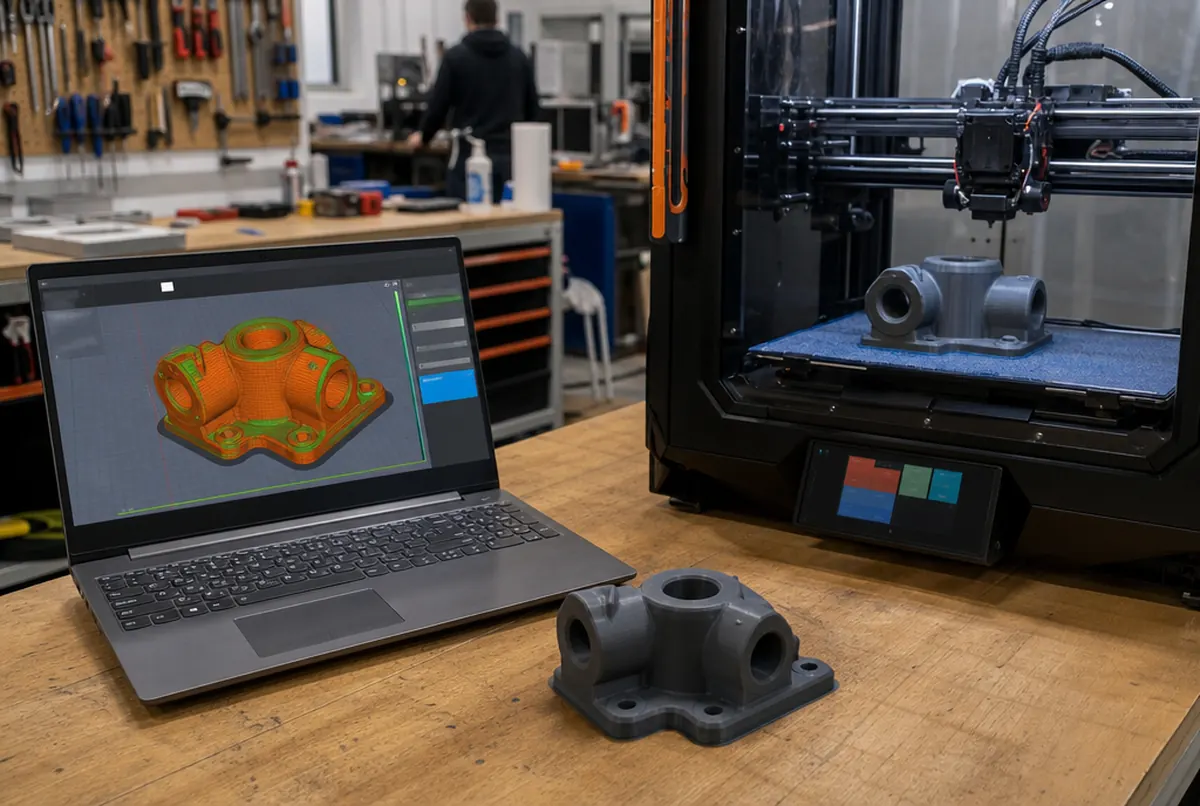
- Apruebe el presupuesto. Al cargar el modelo en el slicer sabemos cuánto durará la impresión y cuánto material consumirá. Recibe el importe sin IVA y el plazo, y tras su aprobación imprimimos.
Los archivos se pueden enviar por correo o, si son grandes, mediante un enlace en la nube. Envíe el modelo con la cantidad y el material, y le confirmamos el precio.
STL, 3MF, STEP, OBJ: qué formato enviar
| Formato | Qué contiene | Nuestra observación |
|---|---|---|
| STL | malla de triángulos, sin unidades | el más popular; indique siempre la medida final |
| 3MF | malla + unidades, colores, ajustes | mejor que STL, menos errores de escala |
| STEP / STP | sólido de un programa CAD | el mejor para piezas técnicas y ajustes |
| OBJ | malla, a veces con textura | lo aceptamos; el color de la textura no pasa a la impresión |
| Plano PDF / DWG, boceto, foto | sin sólido 3D | hay que hacer el modelo: aprox. 45 € + IVA por hora de modelado |
Si el modelo viene de un programa CAD, le pedimos STEP. En una malla STL no podemos saber que un agujero «tenía que ser» de 8 mm a presión; en STEP se ve exactamente, y en los ajustes eso marca la diferencia.
Los errores de archivo que más vemos
La mayoría de archivos pasan sin problemas. Los que vuelven al cliente o necesitan correcciones suelen tener uno de estos problemas:
- Escala equivocada. Un modelo diseñado en pulgadas o en metros llega 25 veces más pequeño o 1000 veces más grande. Por eso siempre pedimos una medida de control.
- Malla con agujeros. Un modelo hecho en un programa de diseño gráfico o descargado de internet tiene paredes abiertas, normales invertidas o sólidos superpuestos. Los errores simples los reparamos al revisar el archivo; los mayores requieren trabajo de un modelador.
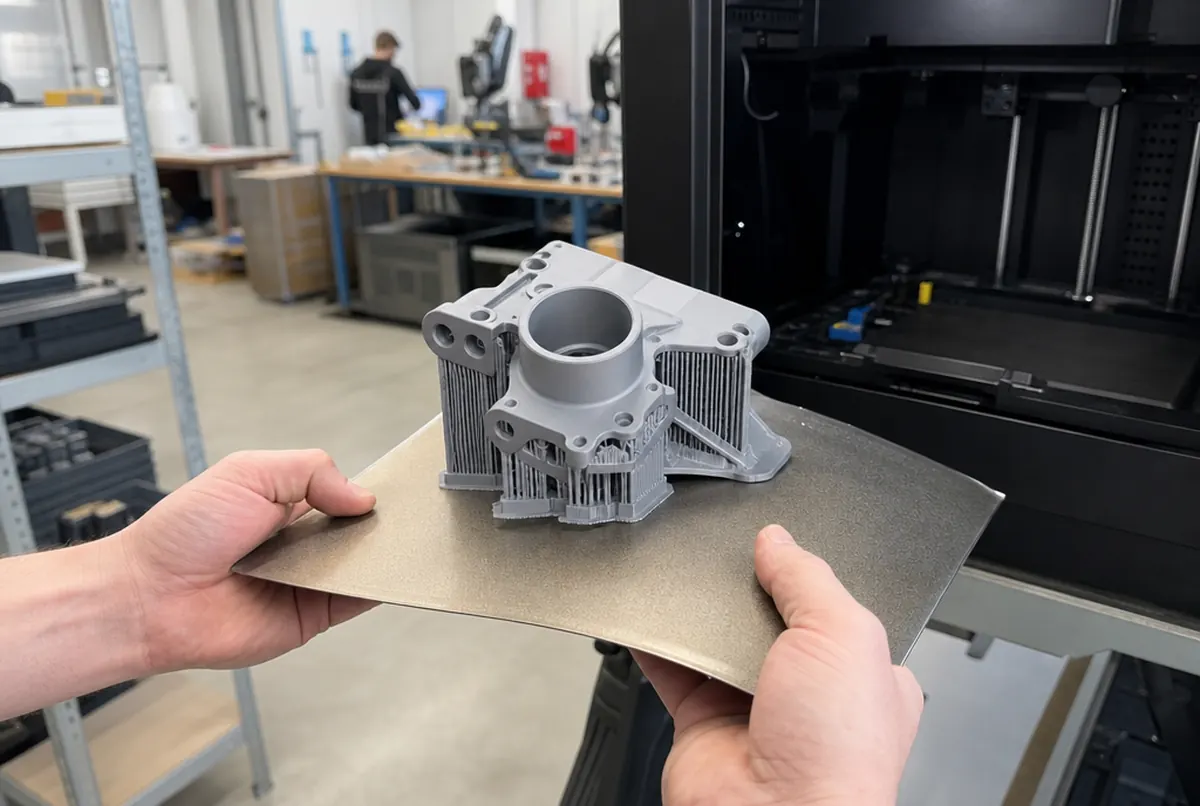
- Paredes demasiado finas. Una pared de 0,4 mm se ve bien en pantalla, pero la boquilla de la impresora no hará con ella una pieza resistente. En impresión típica tomamos un mínimo de aprox. 1–1,2 mm, y más en elementos portantes.
- Sin holguras. Dos piezas que deben encajar, diseñadas «a cero»: tras imprimirlas no entrarán una en otra. Normalmente se añaden unos 0,2–0,3 mm de holgura por lado, según material y orientación.
- Detalles menores que la capa. Un texto de 0,1 mm de alto o un relieve más fino que el trazo de la boquilla simplemente desaparecerá.
- Modelo formado por decenas de sólidos exportados juntos: hay que unirlo o separarlo en piezas para imprimir.
Revisamos cada archivo antes de imprimir. Si algo falla, le escribimos qué es y cuánto costaría corregirlo: no imprimimos a ciegas.
Qué decidimos con usted antes de imprimir
El archivo por sí solo no lo dice todo. Algunas decisiones influyen tanto en el precio como en que la pieza cumpla su función.
Orientación en la bandeja. Una impresión FDM es más débil entre capas. Un soporte que debe aguantar carga lo orientamos para que la fuerza no separe las capas. A veces implica más soportes y más tiempo, pero compensa.
Relleno y paredes. Para una figura o una maqueta basta un relleno de un 10–20 %. Para una pieza mecánica aumentamos el número de perímetros: da más resistencia que el «100 % por dentro».
Altura de capa. Una capa más fina da una superficie más lisa y más tiempo. Una más gruesa, más rapidez y menos precio, pero se ven las estrías.
Material. PLA para interiores y prototipos, PETG cuando la pieza debe ser más resistente y aguantar más temperatura, ASA para exterior, TPU cuando debe doblarse. Detalles en la guía sobre materiales para impresión 3D.
Acabado. Impresión en bruto con los soportes retirados, o lijado, imprimación y pintura (aprox. 34 € + IVA por hora de acabado).
Si no tiene archivo o no está seguro de él
A menudo alguien tiene solo una pieza rota, un plano con medidas o una foto. En ese caso hay dos caminos.
El primero es modelar desde cero en un programa CAD: aprox. 45 € + IVA por hora. Un soporte o un tapón sencillo suelen ser una o dos horas. Una carcasa con pestañas o una pieza con muchos ajustes, más.
El segundo es el escaneado 3D: cuando el objeto tiene una forma compleja u orgánica y es más fácil escanearlo que medirlo con un calibre. El escaneado hay que procesarlo igualmente en el taller de modelado, pero ahorra bastante tiempo con geometrías atípicas. Más sobre esto en la guía escaneado 3D: para qué sirve.
Si se trata del prototipo de un producto nuevo y no de copiar una pieza existente, consulte también cómo hacer un prototipo rápido.
Un último consejo práctico: si pide una pieza que debe encajar en algo y no está seguro de las medidas, pida primero una unidad. El coste de la prueba es pequeño comparado con una serie de veinte piezas que resultan un milímetro demasiado justas. En series es el procedimiento estándar: primera unidad para aprobar y después el resto.