 Insegne e Stampa Grande Formato
L'ordine in 5 passi
- Prepari il file. Basta un STL, ma se può esporti in 3MF o STEP: conservano le unità di misura e una geometria più precisa. Un file per ogni parte, salvo che qualcosa vada stampato già assemblato.
- Controlli unità e misure. Indichi nell'e-mail quale misura deve avere il pezzo finito, per esempio “larghezza 84 mm”. È la protezione più semplice contro un errore di scala.
- Descriva l'uso. Interno o esterno, se verrà avvitato, se si scalda in auto, se deve flettere. Su questa base scegliamo materiale e riempimento.
- Indichi quantità e scadenza. Decidono se stampiamo tutto insieme su più macchine e se si applica lo sconto per serie (circa il 15% per 10–50 pezzi).
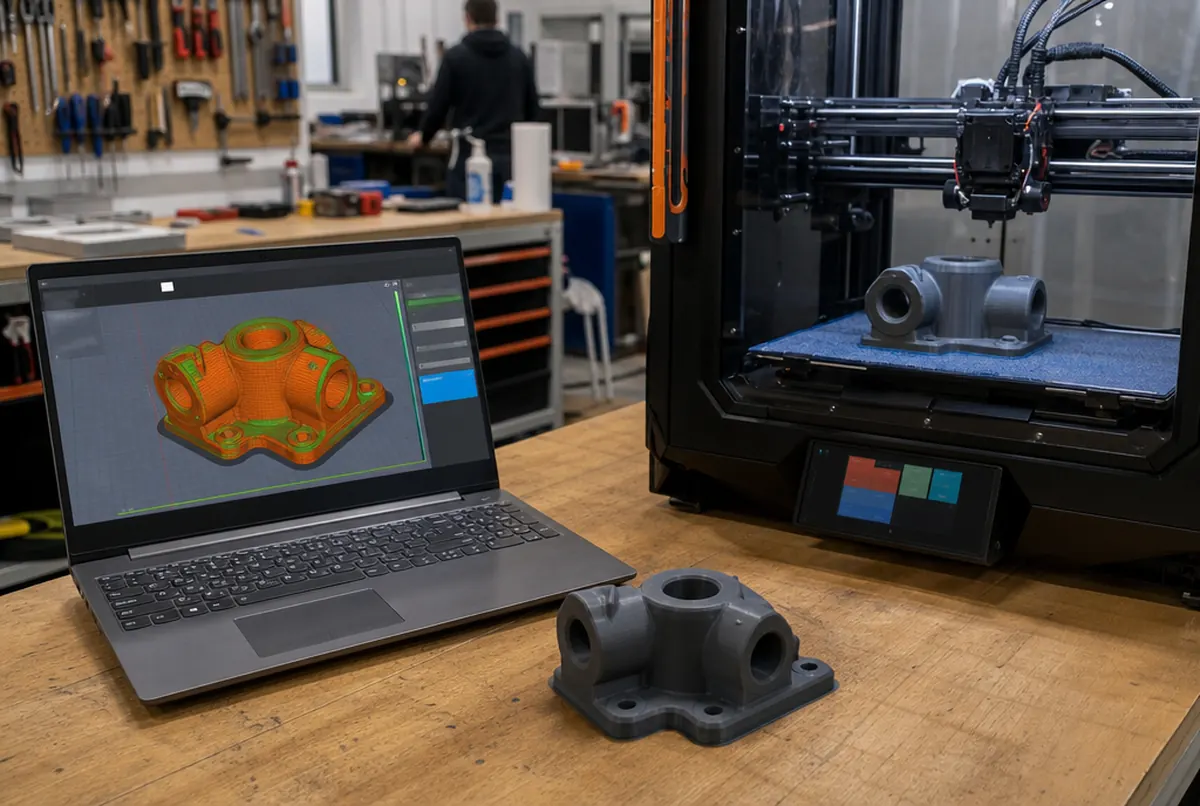
- Approvi il preventivo. Con il modello nello slicer sappiamo quanto durerà la stampa e quanto materiale userà. Riceve un prezzo IVA esclusa e una data; dopo l'approvazione stampiamo.
I file si possono inviare per e-mail o con un link a un cloud se sono pesanti. Ci mandi il modello con quantità e materiale e Le confermeremo il prezzo.
STL, 3MF, STEP, OBJ: quale formato inviare
| Formato | Cosa contiene | La nostra nota |
|---|---|---|
| STL | mesh di triangoli, senza unità | il più comune; indichi sempre la misura finale |
| 3MF | mesh + unità, colori, impostazioni | meglio dell'STL, meno errori di scala |
| STEP / STP | solido da software CAD | il migliore per parti tecniche e accoppiamenti |
| OBJ | mesh, a volte con texture | accettato; il colore della texture non passa alla stampa |
| Disegno PDF / DWG, schizzo, foto | nessun solido 3D | il modello va creato: circa 45 € IVA esclusa per ora di modellazione |
Quando il modello viene da un software CAD, ci invii lo STEP. Da una mesh STL non possiamo capire che un foro “doveva essere” un accoppiamento forzato da 8 mm; nello STEP è chiaro, e negli accoppiamenti fa la differenza.
Gli errori più comuni che vediamo nei file
La maggior parte dei file passa senza problemi. Quelli che tornano al cliente o vanno sistemati hanno di solito uno di questi difetti:
- Scala sbagliata. Un modello progettato in pollici o in metri arriva 25 volte troppo piccolo o 1.000 volte troppo grande. Per questo chiediamo sempre una misura di controllo.
- Mesh non chiusa. Un modello da un software di grafica o scaricato da internet ha pareti aperte, normali invertite o corpi sovrapposti. Gli errori semplici li correggiamo durante il controllo del file; quelli più grandi richiedono un modellatore.
- Pareti troppo sottili. Una parete da 0,4 mm a schermo sembra a posto, ma l'ugello della stampante non ne ricava un pezzo resistente. Per le stampe tipiche assumiamo un minimo di circa 1–1,2 mm, di più per le parti portanti.
- Nessun gioco. Due parti che devono incastrarsi, progettate “a zero”, dopo la stampa non entrano una nell'altra. Di solito si aggiungono circa 0,2–0,3 mm di gioco per lato, a seconda di materiale e orientamento.
- Dettagli più piccoli di uno strato. Un testo alto 0,1 mm o un rilievo più sottile della traccia dell'ugello semplicemente spariscono.
- Un modello fatto di decine di corpi esportati insieme: va unito o diviso in parti stampabili.
Guardiamo ogni file prima della stampa. Se qualcosa non va, Le diciamo cosa e quanto costerebbe la correzione; non stampiamo alla cieca.
Cosa decidiamo insieme prima della stampa
Il file da solo non dice tutto. Alcune decisioni incidono sia sul prezzo sia sul fatto che il pezzo faccia il suo lavoro.
Orientamento sul piatto. Una stampa FDM è più debole tra uno strato e l'altro. Una staffa che deve reggere un carico la orientiamo in modo che la forza non separi gli strati. A volte significa più supporti e una stampa più lunga, ma ne vale la pena.
Riempimento e pareti. Per una statuina o un plastico basta un riempimento del 10–20%. Per una parte meccanica aumentiamo il numero di perimetri: dà più resistenza del solo “100% all'interno”.
Altezza dello strato. Uno strato più sottile dà una superficie più liscia e tempi più lunghi. Uno più spesso è più veloce ed economico, ma le righe si vedono.
Materiale. PLA per interni e prototipi, PETG quando il pezzo deve essere più tenace e reggere temperature più alte, ASA per l'esterno, TPU quando deve flettere. Dettagli nella guida sui materiali per la stampa 3D.
Finitura. Stampa grezza con supporti rimossi, oppure carteggiatura, primer e verniciatura (circa 34 € IVA esclusa per ora di finitura).
Senza file, o con un file incerto
Spesso qualcuno ha solo un pezzo rotto, un disegno quotato o una foto. Allora le strade sono due.
La prima è la modellazione da zero in un software CAD, a circa 45 € IVA esclusa l'ora. Una staffa o un tappo semplici di solito richiedono un'ora o due. Un involucro con incastri a scatto o una parte con molti accoppiamenti richiedono di più.
La seconda è la scansione 3D: quando l'oggetto ha una forma complessa, organica, ed è più facile scansionarlo che misurarlo con il calibro. La scansione va comunque elaborata da un modellatore, ma con geometrie insolite fa risparmiare molto tempo. Approfondimento in scansione 3D: a cosa serve.
Se si tratta del prototipo di un nuovo prodotto e non della copia di un pezzo esistente, veda anche come realizzare rapidamente un prototipo.
Un'ultima nota pratica: se ordina un pezzo che deve accoppiarsi con qualcosa e non è sicuro delle misure, ordini prima un solo pezzo. Un pezzo di prova costa poco rispetto a una serie di venti parti che risultano strette di un millimetro. Con le serie è la procedura standard: primo pezzo da approvare, poi il resto.