 Werbetechnik & Großformatdruck
Bestellung in 5 Schritten
- Datei vorbereiten. STL reicht, wenn möglich exportieren Sie aber 3MF oder STEP – sie behalten Einheiten und genauere Geometrie. Eine Datei pro Teil, außer etwas soll als Baugruppe gedruckt werden.
- Einheiten und Maß prüfen. Schreiben Sie in die Mail, welches Maß das fertige Teil haben soll, z. B. „Breite 84 mm“. Das ist die einfachste Absicherung gegen Skalierungsfehler.
- Einsatz beschreiben. Innen oder außen, wird etwas verschraubt, wird es im Auto heiß, soll es flexibel sein? Danach wählen wir Material und Füllung.
- Stückzahl und Termin nennen. Davon hängt ab, ob wir alles gleichzeitig auf mehreren Maschinen drucken und ob Serienrabatt fällig wird (ca. 15 % bei 10–50 Stück).
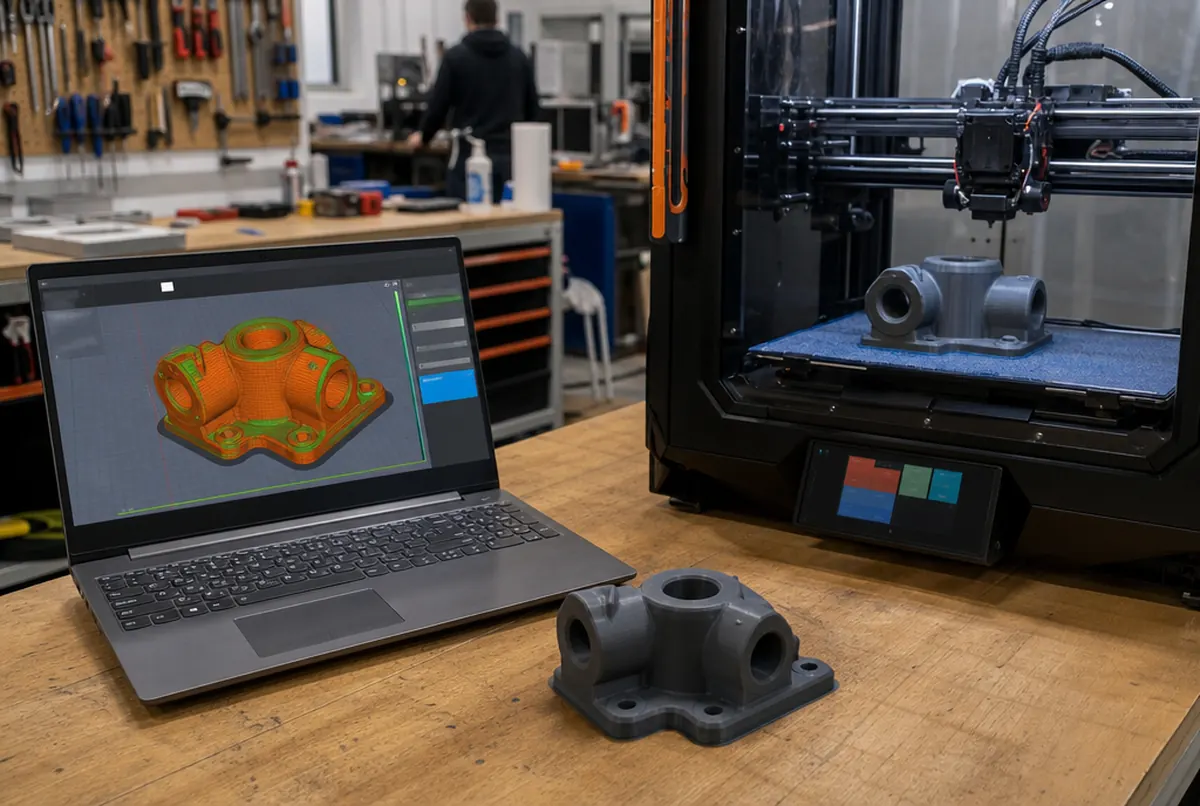
- Angebot freigeben. Nach dem Laden ins Slicer-Programm wissen wir, wie lange der Druck dauert und wie viel Material er braucht. Sie erhalten Nettobetrag und Termin, nach Freigabe drucken wir.
Dateien können Sie per Mail oder bei großen Dateien per Cloud-Link schicken.
STL, 3MF, STEP, OBJ – welches Format schicken?
| Format | Inhalt | Unser Hinweis |
|---|---|---|
| STL | Dreiecksnetz, ohne Einheiten | am verbreitetsten; immer das Zielmaß angeben |
| 3MF | Netz + Einheiten, Farben, Einstellungen | besser als STL, weniger Skalierungsfehler |
| STEP / STP | Volumenkörper aus dem CAD-Programm | am besten bei technischen Teilen und Passungen |
| OBJ | Netz, manchmal mit Textur | nehmen wir an, die Texturfarbe überträgt sich nicht auf den Druck |
| Zeichnung PDF / DWG, Skizze, Foto | kein 3D-Körper | Modell muss erstellt werden – ca. 45 € netto pro Modellierstunde |
Stammt das Modell aus einem CAD-Programm, bitten wir um STEP. Aus einem STL-Netz lesen wir nicht ab, dass eine Bohrung 8 mm im Presssitz „haben sollte“ – in STEP sieht man es genau, und bei Passungen macht das einen Unterschied.
Die häufigsten Dateifehler, die wir sehen
Die meisten Dateien laufen problemlos durch. Die, die zum Kunden zurückgehen oder Korrekturen brauchen, haben meist eines dieser Probleme:
- Falscher Maßstab. In Zoll oder Metern konstruierte Modelle kommen 25-mal zu klein oder 1000-mal zu groß an. Deshalb bitten wir immer um ein Kontrollmaß.
- Löchriges Netz. Modelle aus Grafikprogrammen oder aus dem Internet haben undichte Wände, gedrehte Normalen oder überlappende Körper. Einfache Fehler beheben wir bei der Dateiprüfung, größere brauchen einen Modellierer.
- Zu dünne Wände. Eine 0,4-mm-Wand sieht am Bildschirm gut aus, die Druckdüse macht daraus aber kein haltbares Teil. Beim typischen Druck rechnen wir mit mindestens ca. 1–1,2 mm, bei tragenden Teilen mehr.
- Kein Spiel. Zwei Teile, die zusammenpassen sollen, „auf Null“ konstruiert – nach dem Druck passen sie nicht ineinander. Meist gibt man ca. 0,2–0,3 mm Spiel pro Seite, je nach Material und Ausrichtung.
- Details kleiner als die Schicht. Eine Schrift mit 0,1 mm Höhe oder eine Erhebung dünner als die Düsenspur verschwindet einfach.
- Modell aus Dutzenden Körpern, zusammen exportiert – es muss verbunden oder in Druckteile getrennt werden.
Jede Datei sehen wir uns vor dem Druck an. Stimmt etwas nicht, schreiben wir, was und was eine Korrektur kosten würde – wir drucken nicht ins Blaue.
Was wir vor dem Druck mit Ihnen klären
Die Datei allein sagt nicht alles. Einige Entscheidungen beeinflussen sowohl den Preis als auch, ob das Teil seine Aufgabe erfüllt.
Ausrichtung auf der Platte. Ein FDM-Druck ist zwischen den Schichten am schwächsten. Einen Halter, der Last trägt, richten wir so aus, dass die Kraft die Schichten nicht auseinanderreißt. Manchmal heißt das mehr Stützen und längerer Druck, aber es lohnt sich.
Füllung und Wände. Für eine Figur oder ein Modell reichen gut zehn Prozent Füllung. Bei mechanischen Teilen erhöhen wir die Zahl der Wandlinien – das bringt mehr Festigkeit als „100 % innen“.
Schichthöhe. Dünnere Schicht bedeutet glattere Oberfläche und längere Zeit. Dickere – schneller und günstiger, aber man sieht Rillen.
Material. PLA für innen und Prototypen, PETG wenn das Teil robuster sein und höhere Temperaturen aushalten soll, ASA für draußen, TPU wenn es sich biegen soll. Details im Ratgeber zu Materialien für den 3D-Druck.
Finish. Rohdruck mit entfernten Stützen oder Schleifen, Grundieren und Lackieren (ca. 34 € netto pro Stunde Nachbearbeitung).
Sie haben keine Datei oder sind unsicher
Oft hat jemand nur ein defektes Teil, eine Maßzeichnung oder ein Foto. Dann gibt es zwei Wege.
Der erste ist die Modellierung von Grund auf im CAD-Programm – ca. 45 € netto pro Stunde. Ein einfacher Halter oder eine Kappe braucht meist ein, zwei Stunden. Ein Gehäuse mit Schnappverschlüssen oder ein Teil mit vielen Passungen – mehr.
Der zweite ist der 3D-Scan – wenn der Gegenstand eine komplizierte, organische Form hat und sich leichter scannen als mit dem Messschieber vermessen lässt. Den Scan muss man danach trotzdem in der Modellierung bearbeiten, bei ungewöhnlicher Geometrie spart das aber viel Zeit. Mehr dazu im Ratgeber 3D-Scan – wofür er sich eignet.
Geht es um den Prototyp eines neuen Produkts und nicht um die Kopie eines vorhandenen Teils, lesen Sie auch schnell zum Prototyp.
Ein praktischer Hinweis zum Schluss: Bestellen Sie ein Teil, das irgendwo passen muss, und sind sich bei den Maßen nicht sicher, bestellen Sie zuerst ein Stück. Die Kosten für den Test sind gering im Vergleich zu einer Serie von zwanzig Teilen, die einen Millimeter zu eng sind. Bei Serien ist das Standard – erstes Stück zur Freigabe, dann der Rest.