 Enseignes & impression grand format
Ce que nous faisons le plus souvent au laser
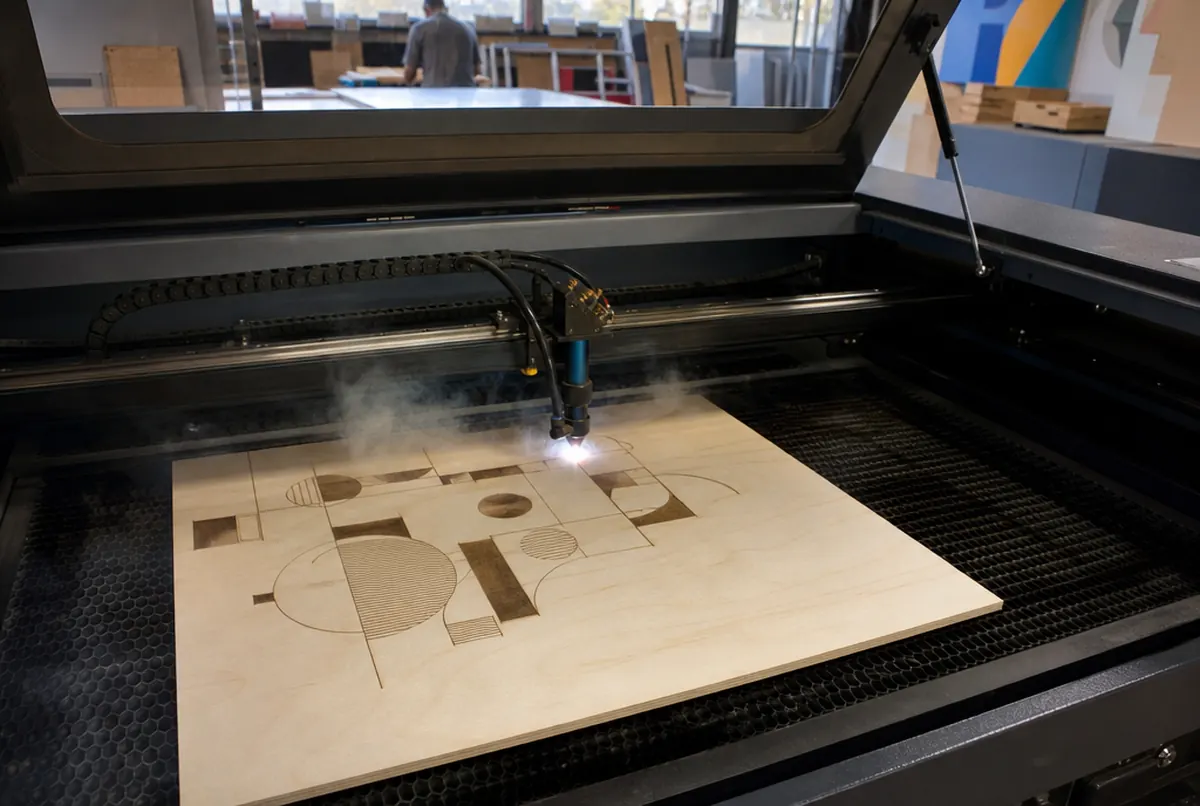
Le laser est un outil de travail fin et précis. En publicité et en petite production, nous l’utilisons surtout pour :
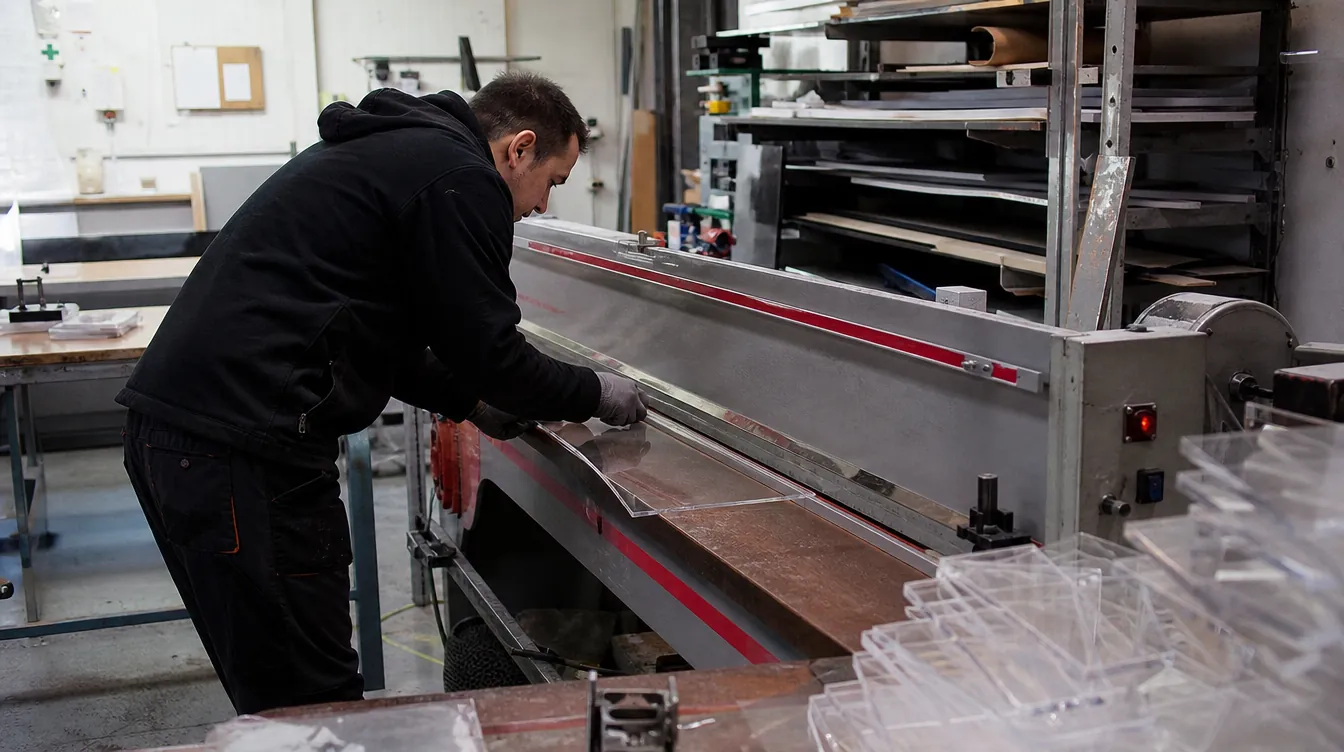
- les éléments en plexi : plaques, socles, porte-flyers, étiquettes suspendues, textes sur entretoises, éléments de trophées ; le chant du plexi découpé au laser est lisse et brillant, inutile de le polir,
- le contreplaqué et le MDF : sous-verres, étiquettes, emballages, gabarits, décorations, lettres à peindre, puzzles et découpes pour événements,
- la gravure de logos et d’inscriptions : sur bois, contreplaqué, plexi ; pour la personnalisation, la numérotation, les plaques nominatives,
- le feutre, le caoutchouc, le PET : joints, patins, cales d’emballage, éléments de présentation,
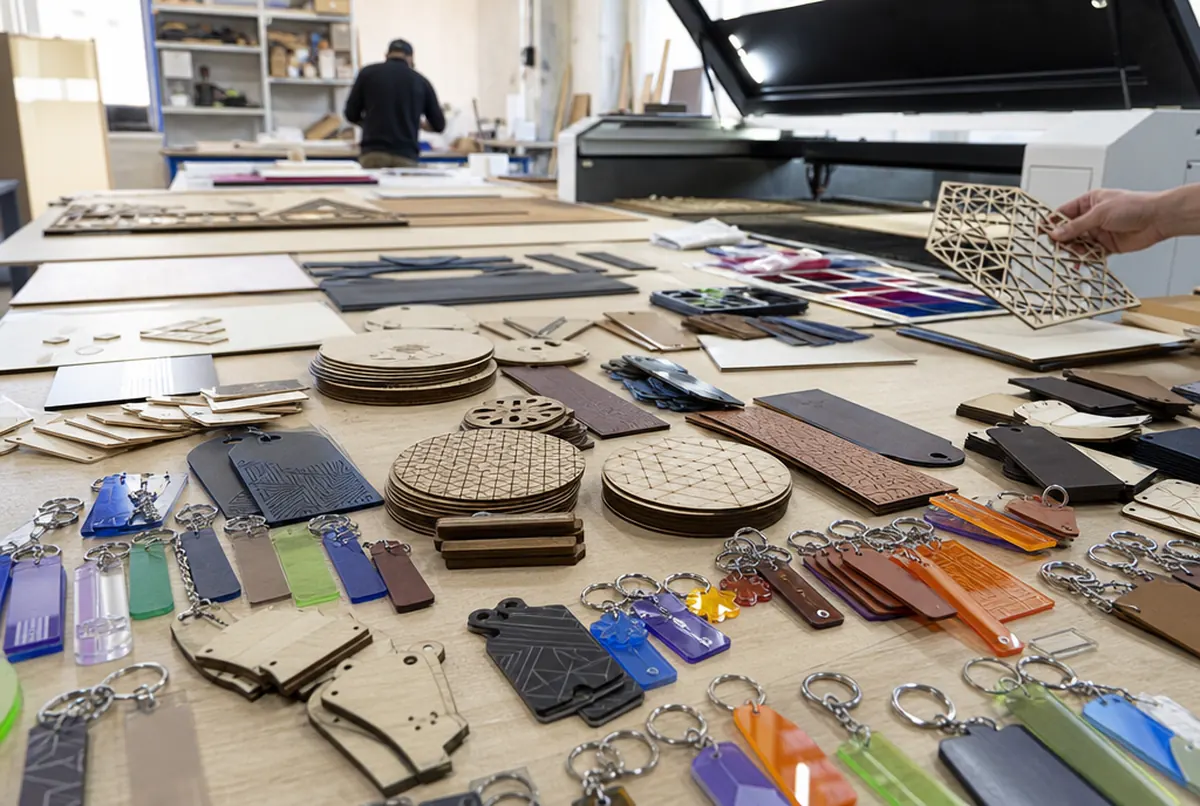
- les séries personnalisées : quelques dizaines ou centaines de pièces de même forme avec un prénom ou un numéro différent.
Nous combinons souvent laser et impression UV : d’abord une impression quadri sur le panneau, puis la découpe à la forme. C’est ainsi que naissent étiquettes colorées, porte-clés en plexi ou éléments de porte-flyers et présentoirs.
Pour le laser, nous achetons le plexi en version coulée ou extrudée, et cela compte. Le plexi coulé donne après gravure une belle trace laiteuse et mate ; l’extrudé se grave moins bien mais se découpe plus proprement. Si vous tenez à une gravure bien visible sur une plaque transparente, dites-le à la commande, nous choisirons la bonne plaque.
Quels matériaux conviennent au laser, et lesquels non
| Matériau | Découpe | Gravure | Remarques |
|---|---|---|---|
| Plexi (PMMA) jusqu’à 5 mm | oui | oui | chant brillant, sans polissage |
| Plexi 6 à 10 mm | oui | oui | au-delà d’env. 8 mm, la fraise est préférable |
| Contreplaqué, MDF jusqu’à 5 mm | oui | oui | chant bruni par la brûlure : c’est normal |
| Bois massif | éléments fins | oui | gravure sombre, bien contrastée |
| Feutre, caoutchouc, PET | oui | en partie | joints, patins, cales |
| PVC expansé et compact | non | non | dégage du chlore en brûlant : découpe à la lame ou à la fraise |
| Polycarbonate | déconseillé | médiocre | jaunit et fume : la fraise est préférable |
| Dibond, métal | non | non | le dibond se fraise, le métal se marque par gravure mécanique ou impression UV |
C’est le PVC qui suscite le plus de malentendus. C’est un matériau courant pour les plaques, et les clients supposent que « le laser coupe tout ». Il le coupe, mais le PVC dégage en brûlant des fumées corrosives, nocives pour les personnes et destructrices pour la machine. Aucun atelier sérieux ne le fait.
Combien coûtent la découpe et la gravure laser
| Service | Prix |
|---|---|
| Découpe contreplaqué / MDF jusqu’à 5 mm | env. 0,85 € / ml de parcours |
| Découpe plexi, PET, feutre, caoutchouc jusqu’à 5 mm | env. 0,80 € / ml de parcours |
| Découpe plexi 6 à 10 mm | env. 1,45 € / ml de parcours |
| Gravure de surface (logos, inscriptions) | env. 0,55 € / dm² |
| Gravure profonde (plaques durables) | env. 1,10 € / dm² |
| Marquage en série à partir de 100 pièces | env. 0,25 € / pièce |
| Minimum pour une commande laser | env. 14 € |
Exemple : 50 sous-verres en contreplaqué de 10 × 10 cm avec logo gravé d’une surface d’env. 0,5 dm².
- Découpe : périmètre 0,4 ml × 50 pièces = 20 ml × 0,85 € = env. 17 €
- Gravure : 0,5 dm² × 50 pièces = 25 dm² × 0,55 € = env. 14 €
- Total usinage : env. 31 € HT, matériau en sus
À partir d’une centaine de pièces avec marquage identique, nous passons au tarif de série à la pièce : c’est particulièrement intéressant pour une personnalisation par numéros ou prénoms.
Laser ou fraise : comparaison rapide
Pour le laser :
- des détails très fins et des angles intérieurs vifs, impossibles avec une fraise ronde,
- un chant de plexi brillant d’emblée, sans polissage,
- la gravure de photos, de traits fins et de petits textes,
- économique pour des matériaux fins et un grand nombre de petites pièces.
Contre le laser :
- les panneaux épais : au-delà d’env. 8 mm, le chant du plexi devient irrégulier et légèrement oblique,
- les chants brûlés et sombres du contreplaqué : s’ils gênent, il faut les poncer ou les peindre,
- les matériaux qu’on ne doit pas brûler (PVC) ou qui fondent et fument,
- le métal et le dibond.
En pratique, c’est le matériau et l’épaisseur qui décident, pas les préférences. Si le projet comporte des éléments en panneaux différents, nous en faisons une partie au laser et une partie à la fraise CNC. Le fraisage est détaillé dans le guide fraisage CNC du plexi, du PVC et du dibond.
Il arrive aussi que la lame soit un meilleur choix que le laser. Pour le carton, la mousse ou le HIPS fin, la découpe à la lame oscillante ne laisse ni chant brûlé ni odeur de brûlé, ce qui compte pour les présentoirs et emballages installés en magasin.
Préparer un fichier pour le laser
Le laser, comme la fraiseuse, a besoin d’un fichier vectoriel : PDF, AI, EPS, SVG ou DXF à l’échelle 1:1.
- Marquez les tracés de découpe d’une couleur (par exemple rouge, en filet fin), la gravure d’une autre couleur ou en aplat.
- Vectorisez les textes.
- Supprimez les tracés en double : le laser passerait deux fois, brûlerait le chant et compterait le parcours en plus.
- Pour graver une photo ou une image matricielle, envoyez un fichier en bonne résolution, en niveaux de gris.
- Indiquez le matériau et l’épaisseur.
Si vous n’avez le logo qu’en JPG, nous le vectorisons : env. 26 € HT par logo. Pourquoi le vectoriel est si important : voir le guide logo vectoriel.
Pour une première commande d’un élément atypique, une pièce d’essai est utile. Surtout quand quelque chose doit s’ajuster : cale de boîte, joint, élément glissé dans une fente. Le laser enlève un peu de matière sur la largeur du faisceau : pour les ajustements précis, nous en tenons compte dans le fichier.