 Insegne e Stampa Grande Formato
Per cosa usiamo più spesso il laser
Il laser è uno strumento per lavori precisi e fini. Nella comunicazione visiva e nelle piccole produzioni lo usiamo soprattutto per:
- elementi in plexiglass: targhe, espositori, porta depliant, pendenti, scritte su distanziali, componenti di premi; il plexiglass tagliato al laser ha un bordo liscio e lucido che non va lucidato,
- compensato e MDF: sottobicchieri, cartellini, confezioni, sagome, decorazioni, lettere da verniciare, puzzle e sagome per eventi,
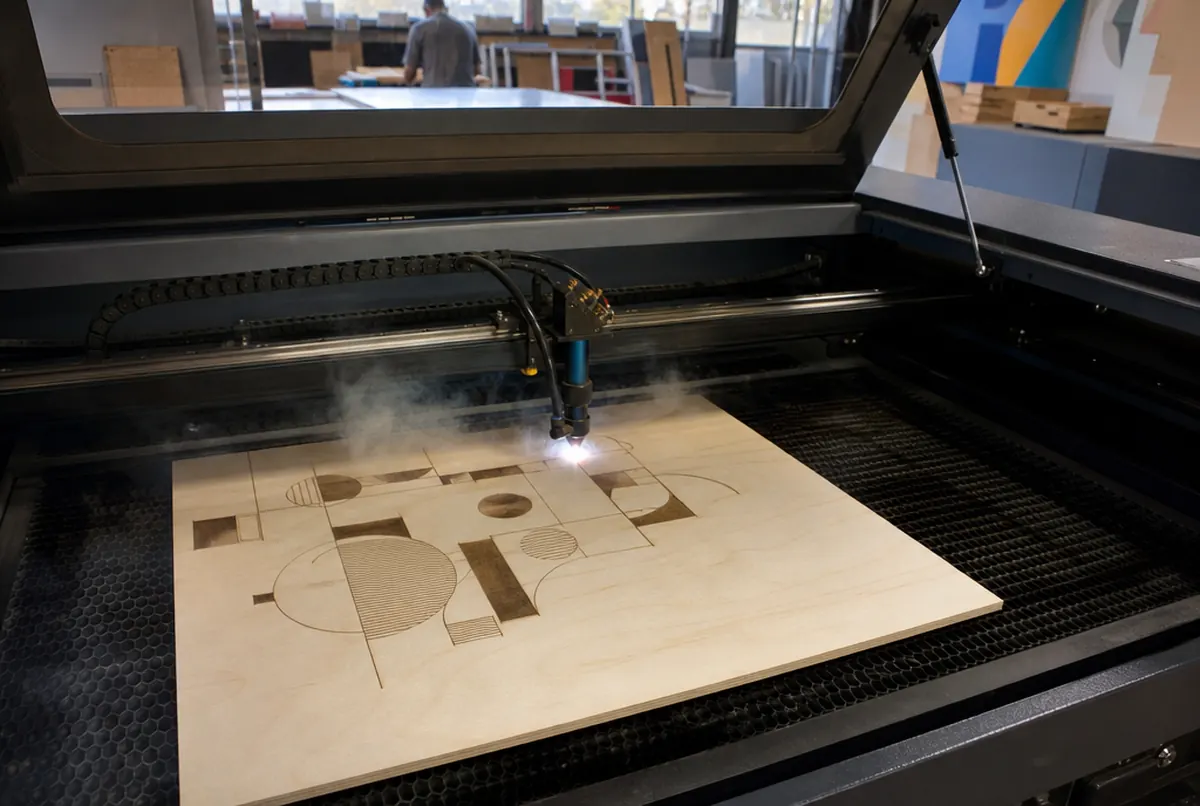
- incisione di loghi e testi: su legno, compensato, plexiglass; per personalizzazioni, numerazioni, targhette nominative,
- feltro, gomma, PET: guarnizioni, piedini, inserti per confezioni, parti di espositori,
- tirature personalizzate: decine o centinaia della stessa forma con un nome o un numero diverso.
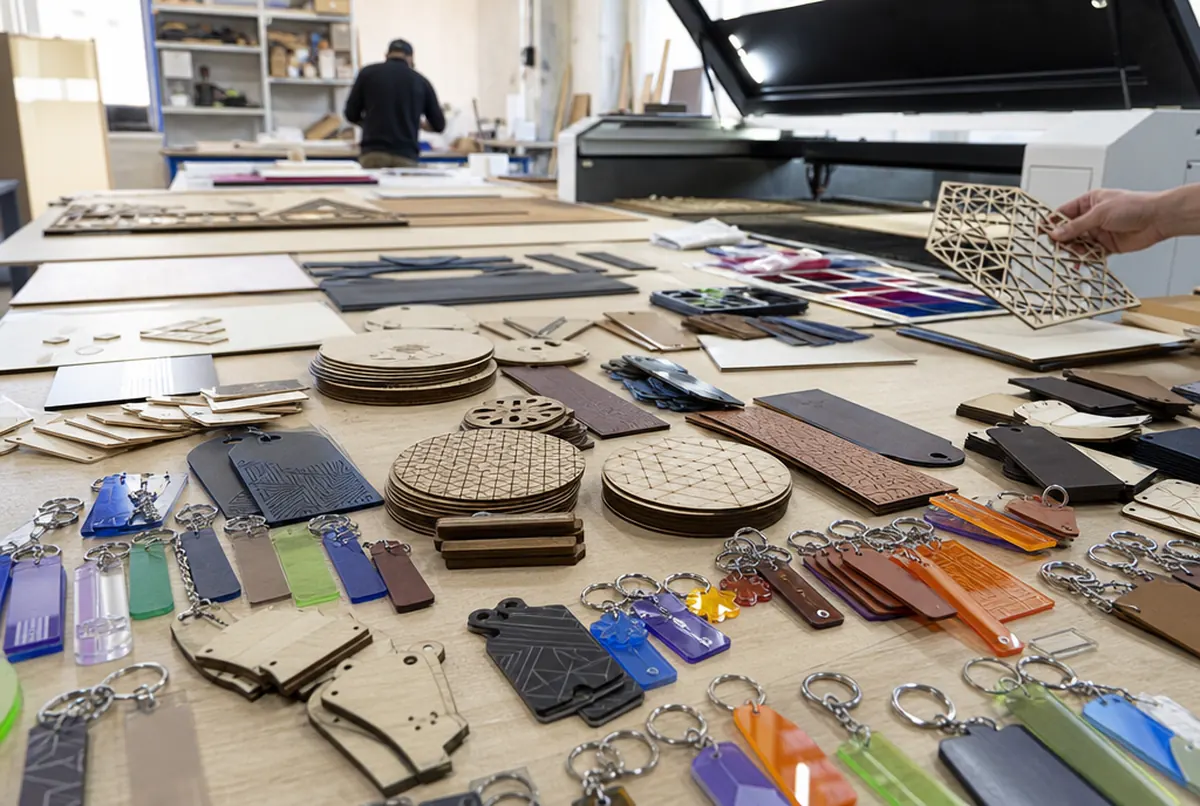
Spesso abbiniamo il laser alla stampa UV: prima una stampa a colori sul pannello, poi il taglio sul contorno. Così nascono cartellini colorati, portachiavi in plexiglass e parti di porta depliant ed espositori in plexiglass.
Per il laser acquistiamo plexiglass colato o estruso, e la differenza conta. Il colato dà un'incisione bella, lattiginosa e opaca; l'estruso si incide peggio ma si taglia in modo più pulito. Se vuole un'incisione chiara su una lastra trasparente, lo dica nell'ordine e sceglieremo la lastra giusta.
Quali materiali vanno bene per il laser e quali no
| Materiale | Taglio | Incisione | Note |
|---|---|---|---|
| Plexiglass (PMMA) fino a 5 mm | sì | sì | bordo lucido, senza lucidatura |
| Plexiglass 6–10 mm | sì | sì | oltre circa 8 mm è meglio la fresa |
| Compensato, MDF fino a 5 mm | sì | sì | bordo bruciato marrone: è normale |
| Legno massello | parti sottili | sì | l'incisione esce scura e contrastata |
| Feltro, gomma, PET | sì | in parte | guarnizioni, piedini, inserti |
| Forex e PVC compatto | no | no | bruciando rilascia cloro: lo tagliamo con lama o fresa |
| Policarbonato | sconsigliato | male | ingiallisce e fa fumo: meglio la fresa |
| Dibond, metallo | no | no | il dibond lo fresiamo; il metallo lo marchiamo con incisione meccanica o stampa UV |
La maggior parte dei malintesi riguarda il PVC. È un materiale diffuso per le targhe, quindi i clienti pensano che “il laser taglia tutto”. Lo taglierebbe, ma bruciando il PVC rilascia fumi corrosivi che fanno male alle persone e distruggono la macchina. Nessun laboratorio serio lo fa.
Quanto costano taglio e incisione laser
| Servizio | Prezzo |
|---|---|
| Taglio di compensato / MDF fino a 5 mm | circa 0,85 € / m di percorso |
| Taglio di plexiglass, PET, feltro, gomma fino a 5 mm | circa 0,80 € / m di percorso |
| Taglio di plexiglass 6–10 mm | circa 1,45 € / m di percorso |
| Incisione superficiale (loghi, testi) | circa 0,55 € / dm² |
| Incisione profonda (targhe permanenti) | circa 1,10 € / dm² |
| Marcatura in serie da 100 pz | circa 0,25 € / pz |
| Ordine minimo laser | circa 14 € |
Esempio: 50 sottobicchieri in compensato 10 × 10 cm con un logo inciso di circa 0,5 dm².
- Taglio: perimetro 0,4 m × 50 = 20 m × 0,85 € = circa 17 €
- Incisione: 0,5 dm² × 50 = 25 dm² × 0,55 € = circa 14 €
- Totale lavorazione: circa 31 € IVA esclusa, più il materiale
Da cento pezzi in su con marcatura identica passiamo alla tariffa di serie al pezzo: conviene soprattutto per personalizzazioni con numeri o nomi.
Laser o fresa: un confronto rapido
A favore del laser:
- dettagli molto fini e angoli interni vivi che una fresa tonda non può fare,
- un bordo lucido sul plexiglass subito, senza lucidatura,
- incisione di foto, linee sottili e testi piccoli,
- costi contenuti per materiali sottili e grandi quantità di piccole parti.
Contro il laser:
- pannelli spessi: oltre circa 8 mm il bordo del plexiglass diventa irregolare e leggermente inclinato,
- bordi del compensato bruciati e scuri: se danno fastidio, vanno carteggiati o verniciati,
- materiali che non si possono bruciare (PVC) o che fondono e fanno fumo,
- metallo e dibond.
In pratica decidono materiale e spessore, non le preferenze. Se un progetto ha parti in pannelli diversi, alcune le facciamo al laser e altre con la fresa CNC. La fresatura è descritta nel dettaglio in fresatura CNC di plexiglass, forex e dibond.
A volte la lama è una scelta migliore del laser. Per cartone, schiume o HIPS sottile il taglio con lama oscillante non lascia bordi bruciati né odore di bruciato, il che conta per espositori e confezioni che stanno in un negozio.
Come preparare un file per il laser
Come la fresa, anche il laser ha bisogno di un file vettoriale: PDF, AI, EPS, SVG o DXF in scala 1:1.
- Indichi le linee di taglio in un colore (per esempio rosso, linea sottilissima) e l'incisione in un altro colore o come riempimento.
- Converta i testi in tracciati.
- Elimini le linee doppie: il laser passerà due volte, brucerà il bordo e allungherà il percorso.
- Per incidere una foto o una grafica raster, invii un file in scala di grigi di buona risoluzione.
- Indichi materiale e spessore.
Se ha il logo solo in JPG, lo vettorializziamo a circa 26 € IVA esclusa per logo. Perché il vettoriale è così importante è spiegato in logo vettoriale per la stampa.
Al primo ordine di un pezzo insolito conviene fare un pezzo di prova. Soprattutto quando qualcosa deve incastrarsi: un inserto per una scatola, una guarnizione, una parte che entra in una fessura. Il laser asporta un po' di materiale lungo la larghezza del raggio, quindi per accoppiamenti precisi ne teniamo conto nel file.