 Werbetechnik & Großformatdruck
Wofür wir den Laser am häufigsten einsetzen
Der Laser ist ein Werkzeug für präzise, feine Arbeit. In Werbung und Kleinserienfertigung nutzen wir ihn vor allem für:
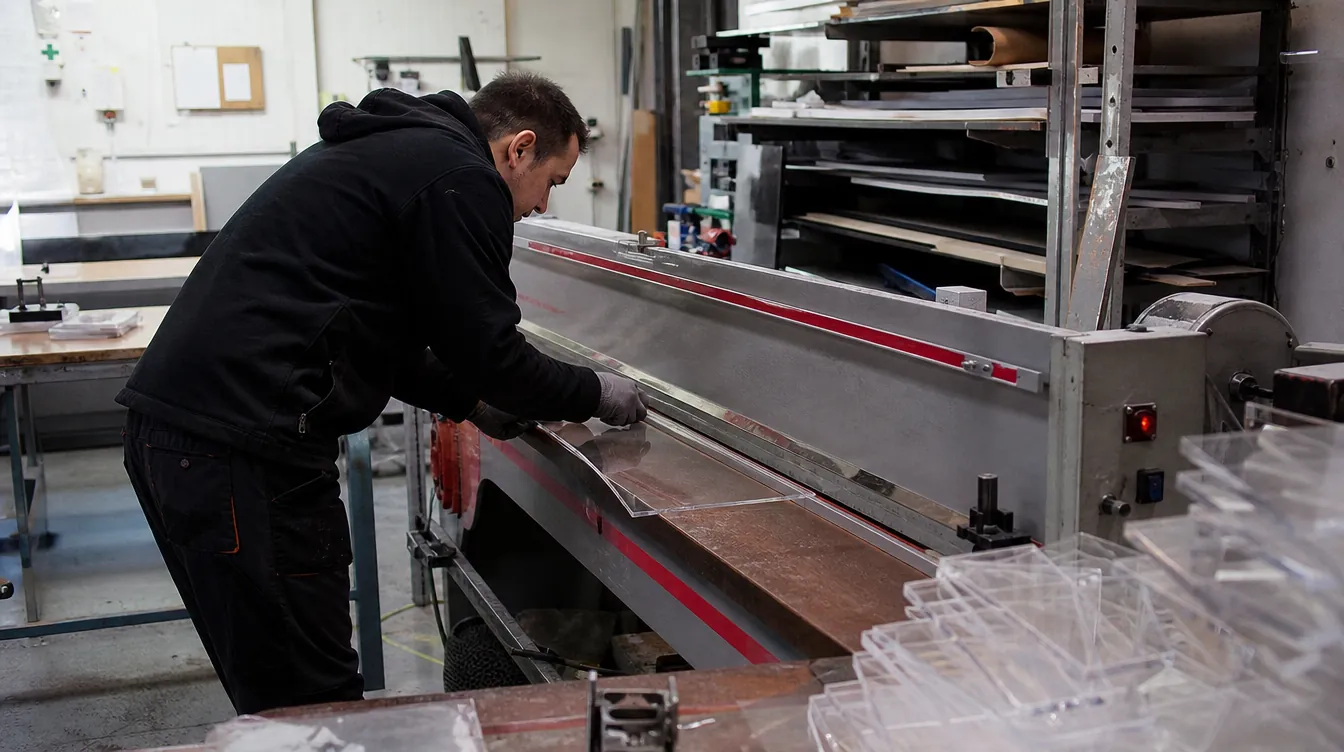
- Acrylglasteile – Schilder, Ständer, Prospekthalter, Anhänger, Schriftzüge auf Abstandshaltern, Teile von Trophäen; die Acrylglaskante ist nach dem Laser glatt und glänzend, Polieren entfällt,
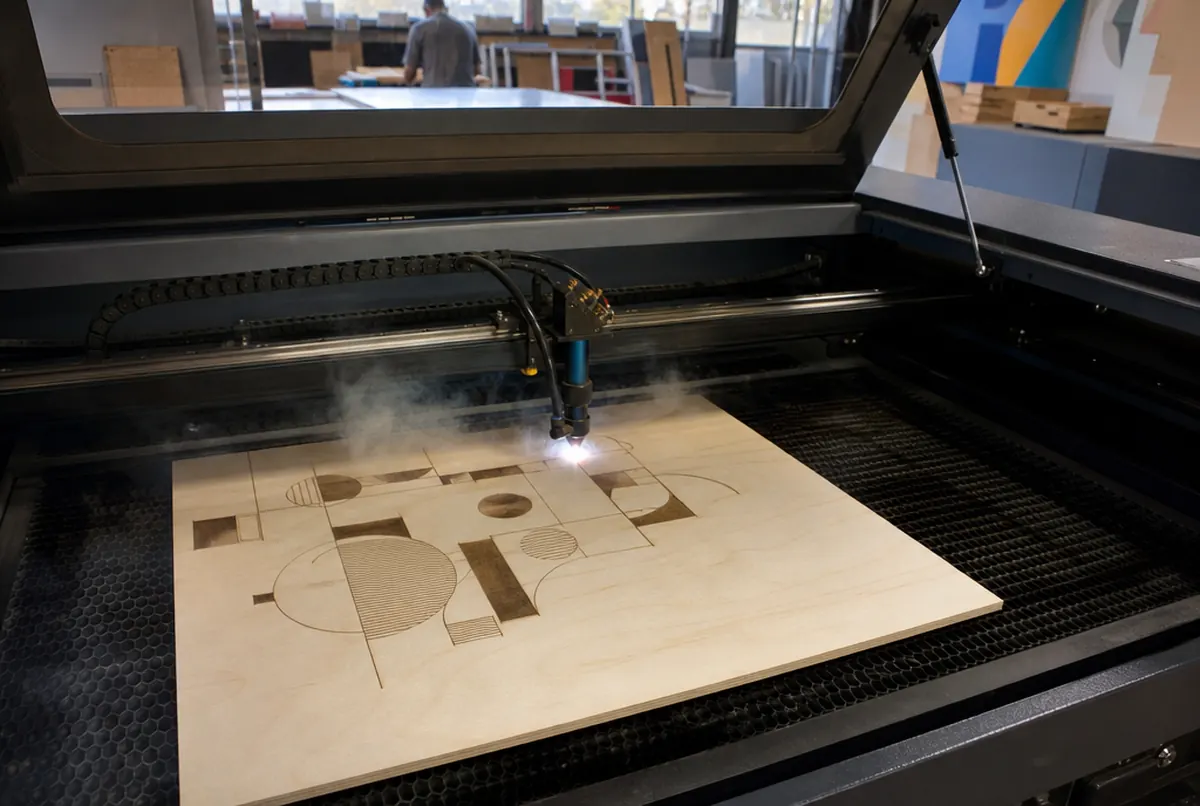
- Sperrholz und MDF – Untersetzer, Anhänger, Verpackungen, Schablonen, Dekorationen, Buchstaben zum Lackieren, Puzzles und Ausschnitte für Events,
- Gravur von Logos und Beschriftungen – auf Holz, Sperrholz, Acrylglas; für Personalisierung, Nummerierung, Namensschilder,
- Filz, Gummi, PET – Dichtungen, Unterlagen, Verpackungseinlagen, Ausstellungselemente,
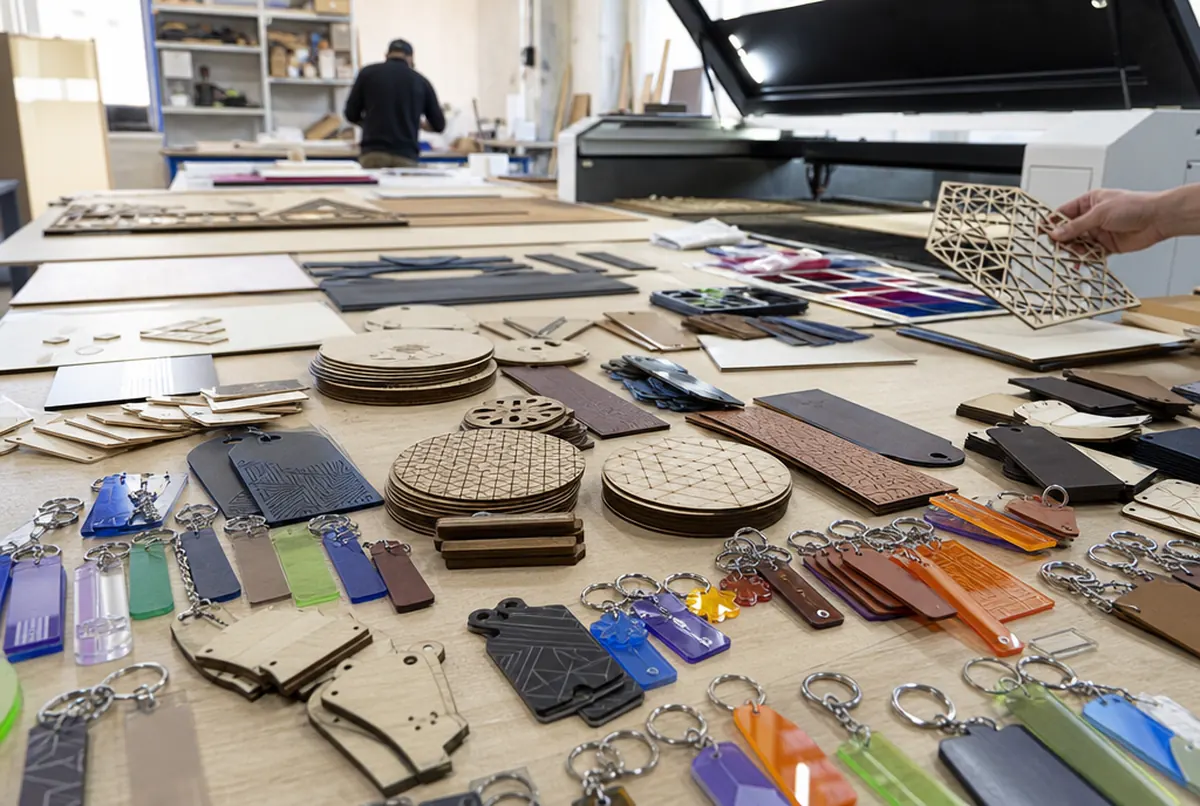
- Serien mit Personalisierung – Dutzende oder Hunderte Stück derselben Form mit anderem Namen oder anderer Nummer.
Oft kombinieren wir Laser mit UV-Druck: zuerst Vollfarbdruck auf die Platte, dann Konturschnitt. So entstehen farbige Anhänger, Schlüsselanhänger aus Acrylglas oder Teile von Prospekthaltern und Präsentern.
Acrylglas für den Laser beziehen wir gegossen oder extrudiert – und das macht einen Unterschied. Gegossenes Acrylglas ergibt beim Gravieren eine schöne, milchig-matte Spur, extrudiertes graviert sich schwächer, schneidet sich aber sauberer. Ist Ihnen eine deutliche Gravur auf klarer Platte wichtig, sagen Sie es bei der Bestellung, wir wählen die passende Platte.
Welche Materialien sich für den Laser eignen – und welche nicht
| Material | Schnitt | Gravur | Hinweise |
|---|---|---|---|
| Acrylglas (PMMA) bis 5 mm | ja | ja | glänzende Kante, ohne Polieren |
| Acrylglas 6–10 mm | ja | ja | ab ca. 8 mm ist die Fräse besser |
| Sperrholz, MDF bis 5 mm | ja | ja | Kante braun angebrannt – das ist normal |
| Massivholz | dünne Teile | ja | Gravur dunkel und kontrastreich |
| Filz, Gummi, PET | ja | teilweise | Dichtungen, Unterlagen, Einlagen |
| PVC-Hartschaum und massives PVC | nein | nein | setzt beim Verbrennen Chlor frei – wir schneiden mit Messer oder Fräse |
| Polycarbonat | nicht empfohlen | schwach | vergilbt und rußt – Fräse ist besser |
| Alu-Dibond, Metall | nein | nein | Alu-Dibond fräsen wir, Metall kennzeichnen wir per mechanischer Gravur oder UV-Druck |
Die meisten Missverständnisse betreffen PVC. Es ist ein beliebtes Schildmaterial, Kunden nehmen also an, „der Laser schneidet doch alles“. Er schneidet, aber PVC setzt beim Verbrennen ätzende Dämpfe frei, die Menschen schaden und die Maschine zerstören. Keine seriöse Werkstatt macht das.
Was Laserschnitt und Lasergravur kosten
| Leistung | Preis |
|---|---|
| Schnitt Sperrholz / MDF bis 5 mm | ca. 0,85 € / lfm Schnittweg |
| Schnitt Acrylglas, PET, Filz, Gummi bis 5 mm | ca. 0,80 € / lfm Schnittweg |
| Schnitt Acrylglas 6–10 mm | ca. 1,45 € / lfm Schnittweg |
| Oberflächengravur (Logo, Beschriftung) | ca. 0,55 € / dm² |
| Tiefengravur (dauerhafte Schilder) | ca. 1,10 € / dm² |
| Serienkennzeichnung ab 100 Stück | ca. 0,25 € / Stück |
| Mindestwert für Laseraufträge | ca. 14 € |
Beispiel: 50 Untersetzer aus Sperrholz 10 × 10 cm mit graviertem Logo auf ca. 0,5 dm².
- Schnitt: Umfang 0,4 lfm × 50 Stück = 20 lfm × 0,85 € = ca. 17 €
- Gravur: 0,5 dm² × 50 Stück = 25 dm² × 0,55 € = ca. 14 €
- Bearbeitung zusammen: ca. 31 € netto, dazu Material
Bei hundert und mehr Stück mit identischer Kennzeichnung wechseln wir auf den Seriensatz pro Stück – das lohnt sich besonders bei Personalisierung mit Nummern oder Namen.
Laser oder Fräse – ein schneller Vergleich
Für den Laser spricht:
- sehr feine Details und spitze Innenecken, die ein runder Fräser nicht schafft,
- glänzende Acrylglaskante sofort, ohne Polieren,
- Gravur von Fotos, dünnen Linien und kleiner Schrift,
- günstig bei dünnen Materialien und vielen kleinen Teilen.
Gegen den Laser spricht:
- dicke Platten – ab ca. 8 mm wird die Acrylglaskante ungleichmäßig und leicht schräg,
- angebrannte, dunkle Sperrholzkanten – stören sie, muss man sie schleifen oder lackieren,
- Materialien, die nicht verbrannt werden dürfen (PVC), oder die schmelzen und rußen,
- Metall und Alu-Dibond.
In der Praxis entscheiden Material und Stärke, nicht Vorliebe. Hat ein Projekt Teile aus verschiedenen Platten, machen wir einen Teil mit dem Laser und einen mit der CNC-Fräse. Details zum Fräsen im Ratgeber CNC-Fräsen von Acrylglas, PVC und Alu-Dibond.
Manchmal ist auch das Messer besser als der Laser. Bei Karton, Schaumplatten oder dünnem HIPS hinterlässt der Schnitt mit dem oszillierenden Messer weder angebrannte Kanten noch Brandgeruch – wichtig bei Displays und Verpackungen, die im Laden stehen.
Datei für den Laser vorbereiten
Der Laser braucht wie die Fräse eine Vektordatei: PDF, AI, EPS, SVG oder DXF im Maßstab 1:1.
- Schnittlinien in einer Farbe markieren (z. B. rot, dünne Linie), Gravur in einer anderen Farbe oder als Füllung.
- Texte in Pfade umwandeln.
- Doppelte Linien entfernen – der Laser fährt zweimal, brennt die Kante an und rechnet den Weg doppelt.
- Bei Gravur von Fotos oder Rastergrafiken eine Datei in guter Auflösung in Graustufen schicken.
- Material und Stärke angeben.
Haben Sie das Logo nur als JPG, vektorisieren wir es – ca. 26 € netto pro Logo. Warum ein Vektor so wichtig ist, erklärt der Ratgeber Logo als Vektordatei.
Bei der ersten Bestellung eines ungewöhnlichen Teils lohnt sich ein Probestück. Vor allem, wenn etwas irgendwo passen muss – Schachteleinlage, Dichtung, Teil für einen Schlitz. Der Laser nimmt etwas Material in Strahlbreite weg, bei genauen Passungen berücksichtigen wir das in der Datei.